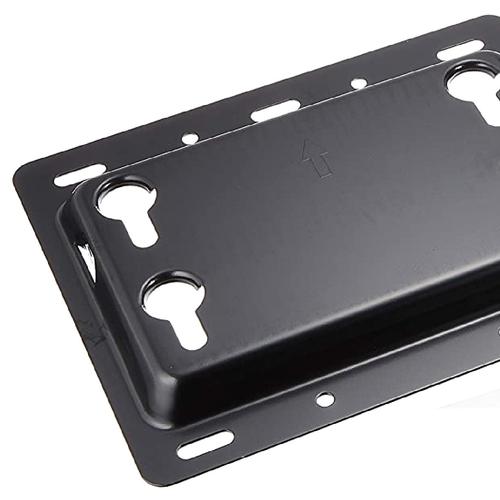
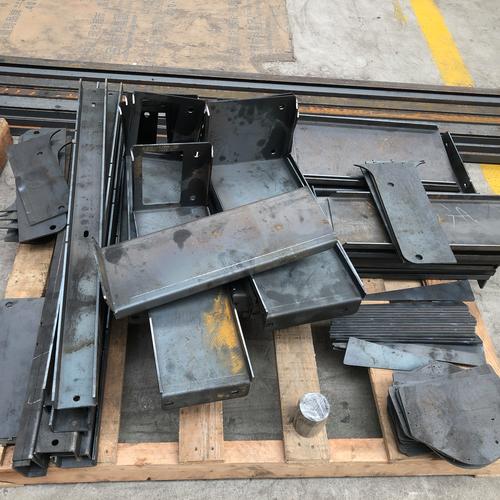
广东江门不锈钢C型钢激光切割开圆孔下料折弯非标钣金件加工指南
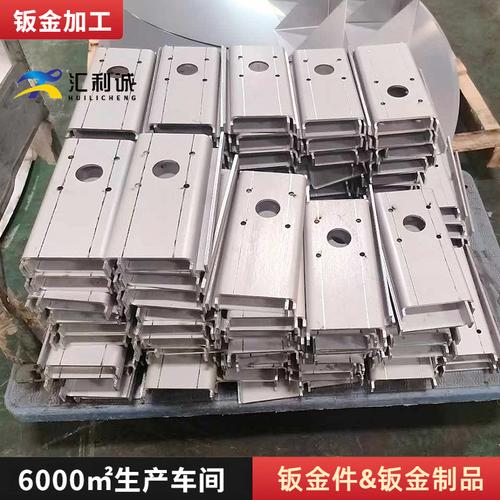
在广东江门及珠三角地区,不锈钢C型钢的激光切割、开圆孔、下料、折弯以及非标钣金件加工作为现代制造业的重要环节,正随着产业升级而日益凸显其关键作用。这类加工服务广泛应用于建筑幕墙、机械设备、轨道交通、电子电气和自动化设备等领域。
一、不锈钢C型钢的特性与加工难点
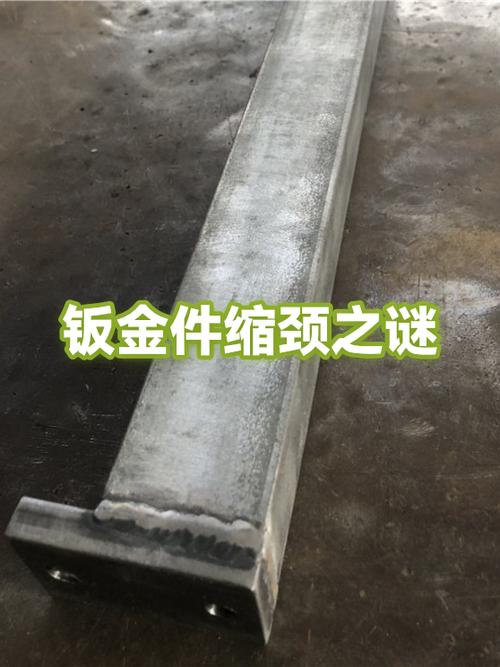
不锈钢C型钢具有高强度、耐腐蚀、外形美观等优点,但其加工难度也較大,主要表现在:
- 材料韧性大,切削时易硬化;
- 导热性差,激光切割时易产生热变形;
- 折弯回弹明显,角度控制要求高;
- 开圆孔时需保证孔壁光洁、无毛刺。
二、激光切割开圆孔与下料
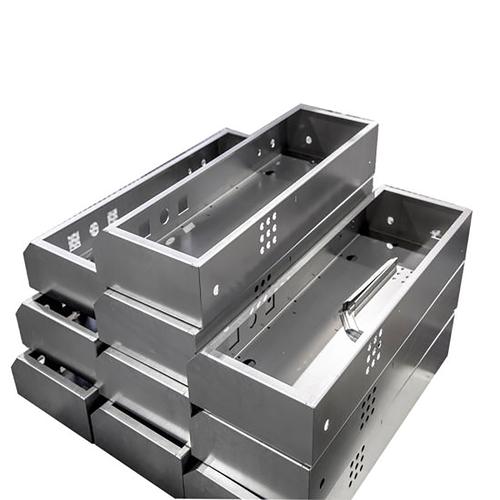
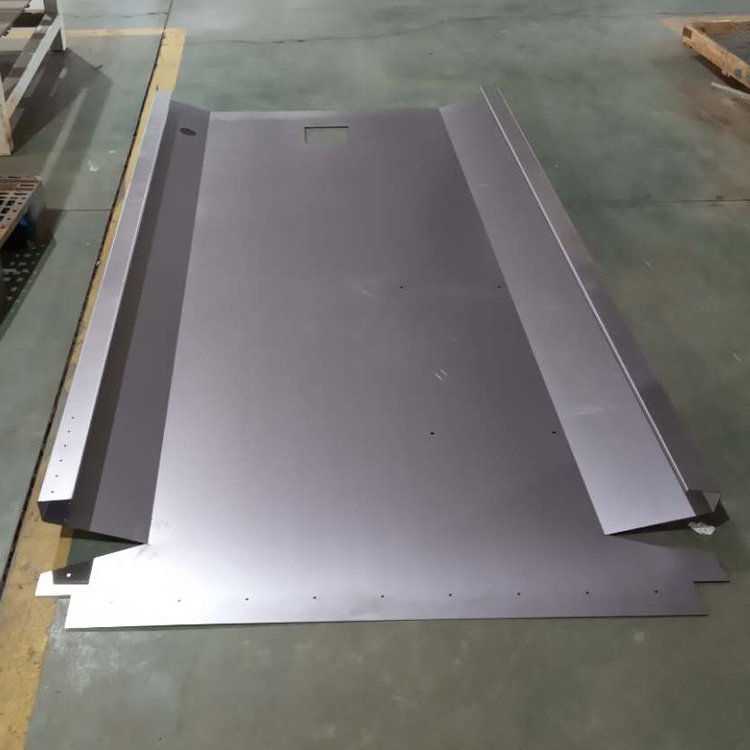
在江门地区,许多加工厂采用光纤激光切割机进行不锈钢C型钢的下料和开圆孔。激光切割具有精度高、速度快、切口平整、热影响区小等优势,特别适合复杂轮廓和密集圆孔的加工。开圆孔时,可根据图纸要求选择穿孔模式,优化切割参数,避免挂渣和变形。下料时通过排版软件提高材料利用率,降低成本。
三、折弯与成形工艺
不锈钢C型钢的折弯需要在数控折弯机上进行,针对回弹问题,通常采用以下方法:
1. 过弯补偿:根据材料厚度和回弹量,设定折弯角度略大于目标角度;
2. 多次折弯:对高精度件采用先预折再精折;
3. 模具选择:使用专用圆弧模具或聚氨酯模具改善表面质量。
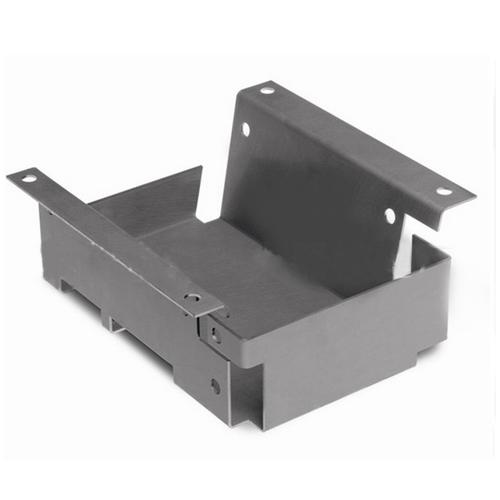
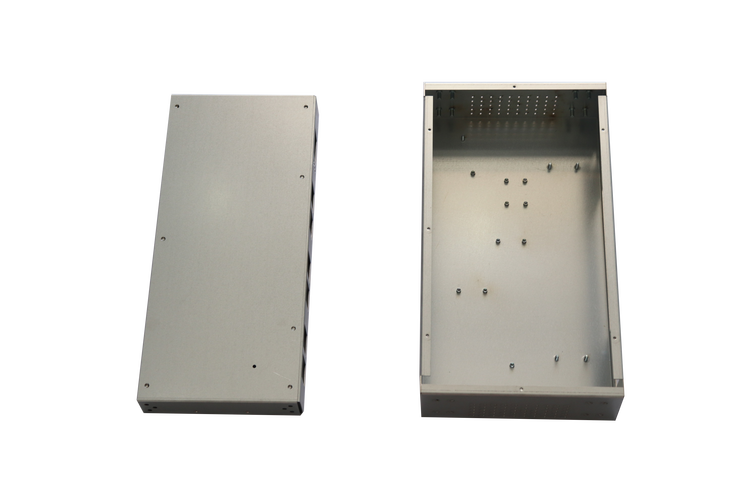
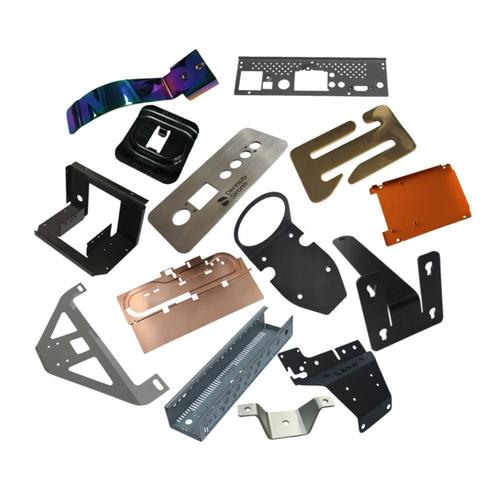
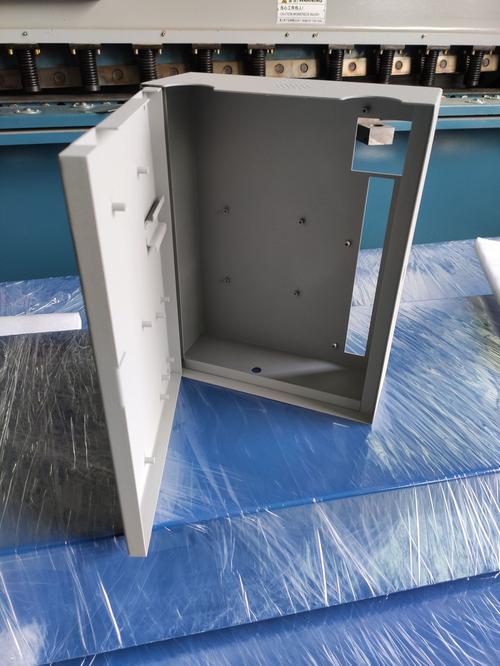
非标钣金件的折弯形状多样,包括U型、V型、Z型及异形,需要经验丰富的技师编程和试折。
四、非标钣金件加工的定制流程
非标钣金件往往没有现成模具,需从图纸或样品开始定制:
1. 需求分析:明确材料、厚度、表面处理、公差和批量;
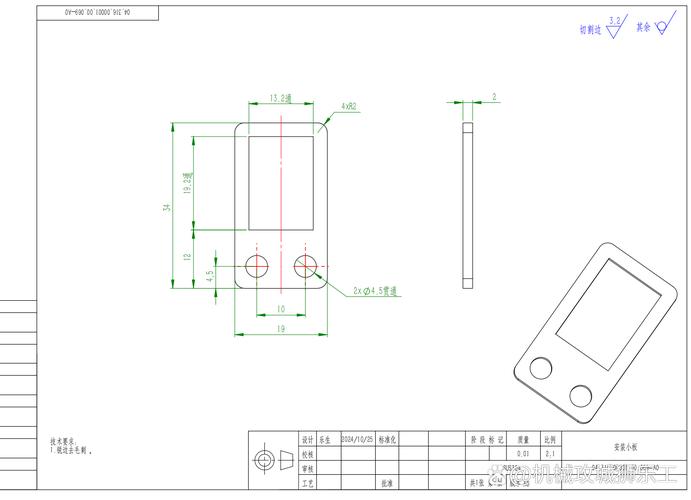
2. 图纸深化:必要时进行3D建模和展开;
3. 激光切割/冲压下料;
4. 开圆孔、攻丝、沉孔等二次加工;
5. 折弯成形;
6. 焊接、打磨、拉丝或喷涂;
7. 检验与包装。
江门地区的加工商通常提供一站式服务,快速响应。
五、质量控制与常见问题
1. 圆孔直径公差:一般为±0.1mm,高精度可到±0.05mm;
2. 折弯角度公差:±1°或更高;
3. 表面保护:激光切割后需及时去渣,避免划伤;不锈钢件应交又放置,防止污染。
常见问题如孔位偏移、折弯开裂、毛刺过大等,可通过调整参数、更换保护膜或增加校平工序解决。
在广东江门附近尋找不锈钢C型钢激光切割、开圆孔、下料折弯及非标钣金件加工服务时,应關注设备能力、技术团队、质量体系和案例经验,选择有资质的协作厂商,确保产品按时、按质交付。