钣金件结构设计核心技巧与实战指南
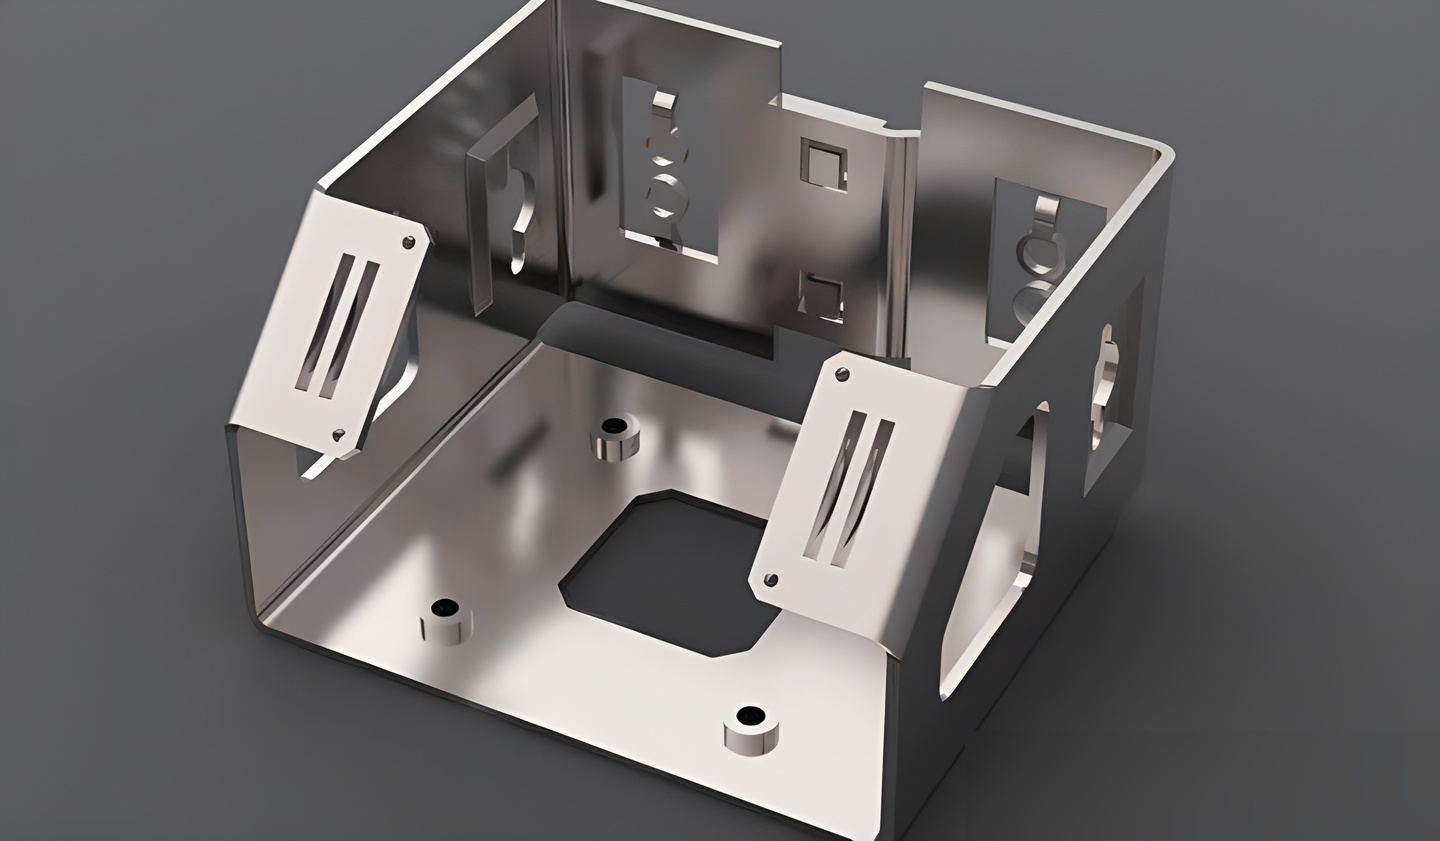
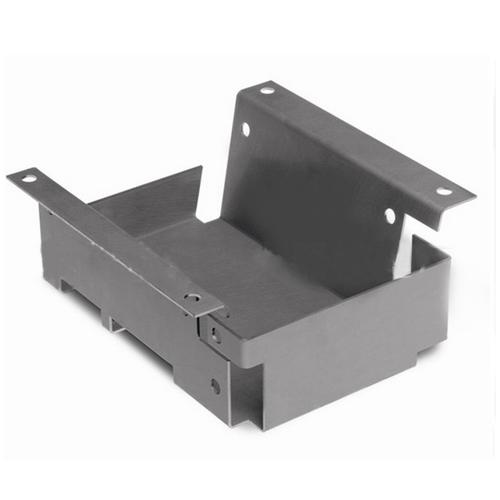
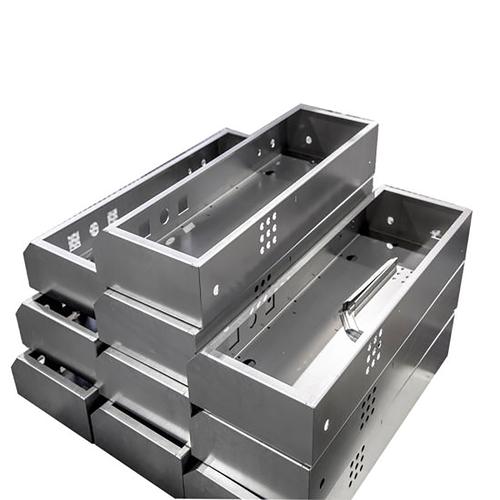
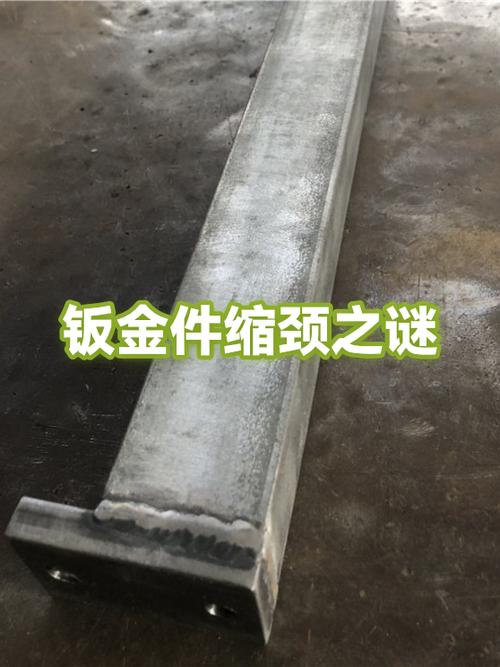
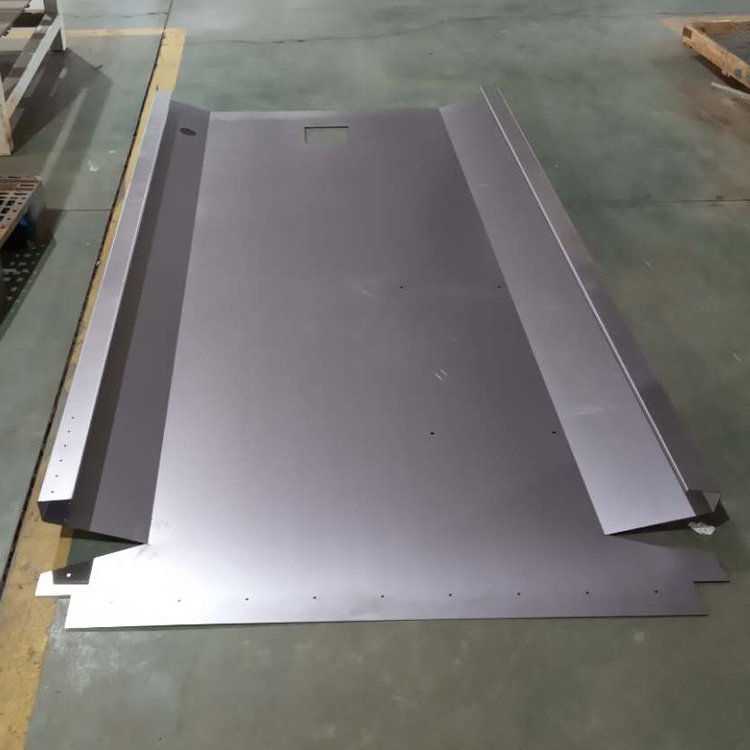
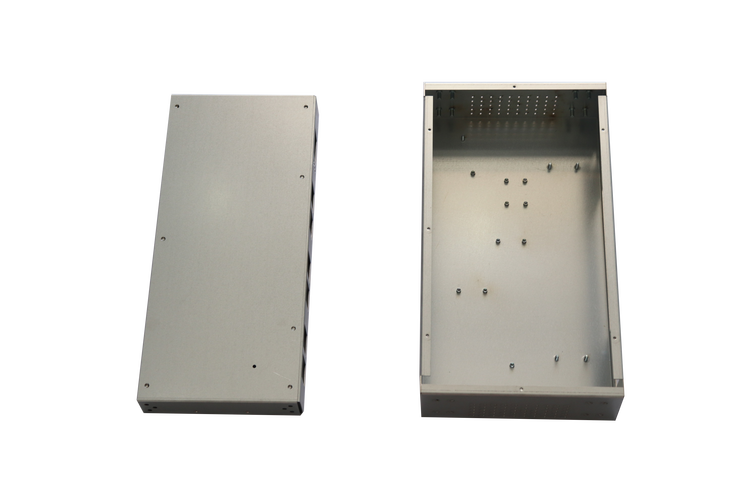
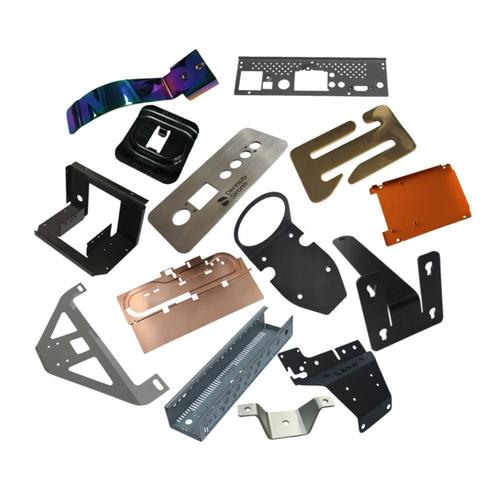
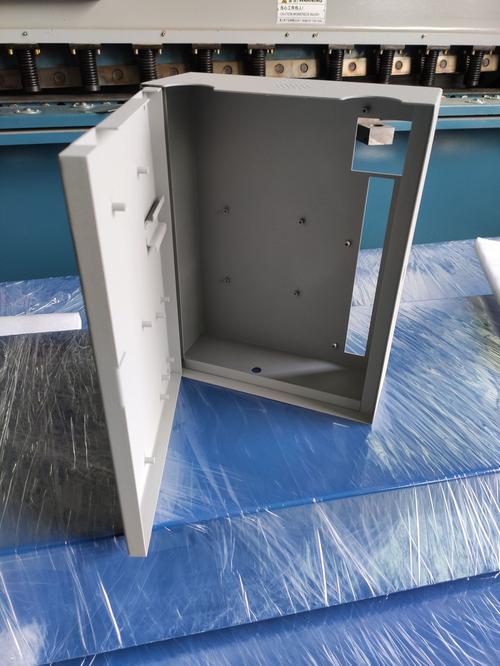
钣金件广泛应用于电子、汽车、航空、医疗设备等领域,其结构设计质量直接影响到产品的强度、成本、可制造性与外观。一个优秀的钣金结构设计师,不仅需要掌握材料、工艺、模具等基础知识,还需在细节处理上遵循一系列经过验证的技巧。以下从八个方面系统钣金件结构设计的核心技巧。\n\n1. 优先考虑折弯半径与板厚的关系\n折弯是钣金成形的主要方式。设计时,内折弯半径R应大于等于板厚t(通常R≥0.5t,对于脆性材料需更大)。若R过小,折弯处外侧易产生裂纹,且模具磨损加剧。应避免折弯线与板厚方向平行,否则会造成折弯后变形。对于需要高强度折弯的部位,可采用“压筋”或“拱形”结构来代替单纯直角折弯,提高抗弯截面模量。\n\n2. 合理设计孔、槽与边缘距离\n在钣金件上冲孔或开槽时,孔边到折弯线的距离不宜过小。一般要求孔边距折弯内边L≥t+R(t为板厚,R为折弯半径),否则折弯时孔会变形。同样,孔与孔之间、孔与边缘之间的距离建议不小于2t。如果必须在折弯附近开孔,可先在折弯后再冲孔,或采用缺口(让位槽)释放应力。\n\n3. 避免尖锐内角,增加工艺圆角\n所有内角(尤其是冲裁内角)必须设计圆角,最小圆角半径r≥0.5t。尖角会导致应力集中,并在冲裁时产生模具豁口,缩短模具寿命。对于复杂轮廓,可分段设计成大圆角过渡,同时方便铣削或线切割加工。\n\n4. 正确布置加强筋(加强筋)\n为在不增加板厚的前提下提高刚度,可在平面上压制加强筋。加强筋的深度一般为2~3倍板厚,宽度为1.5~2倍板厚,筋间距不小于10t。加强筋的走向应与受力方向垂直,并尽量对称布置,避免因局部收缩导致翘曲。注意:折弯区域不得布置加强筋,否则会干扰折弯成形。\n\n5. 统一折弯方向与减少折弯次数\n同一零件上的折弯应尽可能在同一方向上进行,便于一次装夹完成,减少累计误差。如果存在反向折弯(如Z形折弯),需增加模具或工序,成本上升。Design for Manufacturing(DFM)原则建议:用简单折弯替代复杂斜角折弯;对于封闭形状(如方管),可改为折弯+焊接结构。\n\n6. 设计合理的焊接与拼接选项\n并非所有结构都需要一体折弯。当零件尺寸过大或折弯难度高时,可将零件分成几部分折弯后焊接。但焊接会带来热变形和表面处理问题。因此,设计时应尽量将焊缝布置在非外观面或低应力区,并注意焊接可达性。可采用点焊、塞焊或激光焊,但必须设计焊缝间隙(如0.1~0.2mm)。另外,注意焊后去应力,避免变形。\n\n7. 注意公差与配合设计\n钣金件的尺寸公差通常比机加工件宽松,IT等级一般为IT12~IT14。在有配合要求的地方,比如孔与轴、凸包与凹坑,必须留有足够的间隙。例如,活动铰链处间隙≥0.3mm;用于定位的凸包,其直径和高度公差应满足过盈或过渡配合。尽量采用同一基准标注尺寸,避免累积误差。对于折叠后需平整的零部件,应考虑回弹补偿。\n\n8. 成本与可制造性优先\n\uf0d8尽可能利用标准板材尺寸,减少边角料。\n\uf0d8尽量采用通用模具,避免定制特殊折弯刀。\n\uf0d8尽量用折弯代替焊接,减少加工工序。\n\uf0d8简化孔型和轮廓,一刀冲裁优于多刀步冲。\n\uf0d8尽量取消不必要的表面处理要求,或将一致性要求降低。\n\uf0d8批量小于500件时,优先采用激光切割+折弯,省去模具成本。\n\n****\n钣金结构设计是\